
了解條碼驗證結果——實現合規的條碼質量結果
前言
條碼驗證是指使用條碼驗證器對條碼質量進行評級的過程。條碼驗證器首先采集條碼的圖像,然后對其進行分析。條碼驗證器是唯一可以為條碼分配以字母表示的質量等級并生成正式質量報告的設備。將使用一系列質量參數來確定條碼的總體質量等級。來自所有這些參數的每個單獨等級將決定條碼的總體等級。國際標準化組織(ISO)提供了三種驗證標準,分別適用于一維條碼(1D)、二維碼(2D)和DPM碼(直接部件標識)。?
- 一維條碼使用ISO 15416標準?
- 標簽上印刷的二維碼使用ISO 15415標準?
- 二維DPM碼使用ISO/IEC TR 29158標準,也稱為AIM DPM標準?
驗證軟件的設計目的并非在于告訴用戶更換墨盒或標記針頭,因此需要對所提供的診斷信息進行解讀。獲取有關如何讀取條碼以及對哪些質量參數進行評估的基本了解可以幫助您進行有依據的流程控制,并使用戶能夠對上游的標記過程作出調整。
一維線性條碼讀取過程是如何工作的
一維條碼由一系列條與空組成,這些條與空基于寬度模式創建一組數據。每個單獨的條或空被稱為一個元素。一組形成特定模式的條與空稱為字符。每種符號體系都擁有一組可轉換為字符的不同模式。?
讀取一維條碼時,掃描線將橫向穿過條碼來測量反射率,以確定條與空的大小和模式。當掃描線在整個條碼上移動時,光線在穿過空模塊時會被反射,并被條模塊吸收。從暗到亮的光路創建了掃描反射率剖面圖(“SRP”)。當掃描線穿過較暗的條時,它將導致SRP下降至全局閾值以下;然后,當掃描線穿過較亮的空時,它將再次上升至全局閾值以上。圖片中的虛線代表全局閾值,該閾值定義了劃分明與暗的灰度值。?
每個參數均基于SRP被評級。理想情況下,相比條或空,SRP在大小上是一致的,準確地模仿了所讀取的條碼。此圖片中的條碼顯示了具有缺陷和調制問題的條碼示例。當掃描線穿過缺陷點時,光路開始下降,以一個凹陷使平滑的曲線被中斷。此外,還有一個空不像其他空那樣明亮,因此反射率剖面圖不會達到與其他空元素相同的高度,這揭示了存在調制問題。
ISO 15416標準評級過程?
使用ISO 15416標準評級過程,通過求取10?條掃描線的平均值對一維條碼進行評級。根?據9個不同的參數對每條掃描線進行評級,?以評估可讀性。評級最低的參數將成為掃描?線的掃描評級。然后求取所有掃描評級的平均值,以計算總體評級。
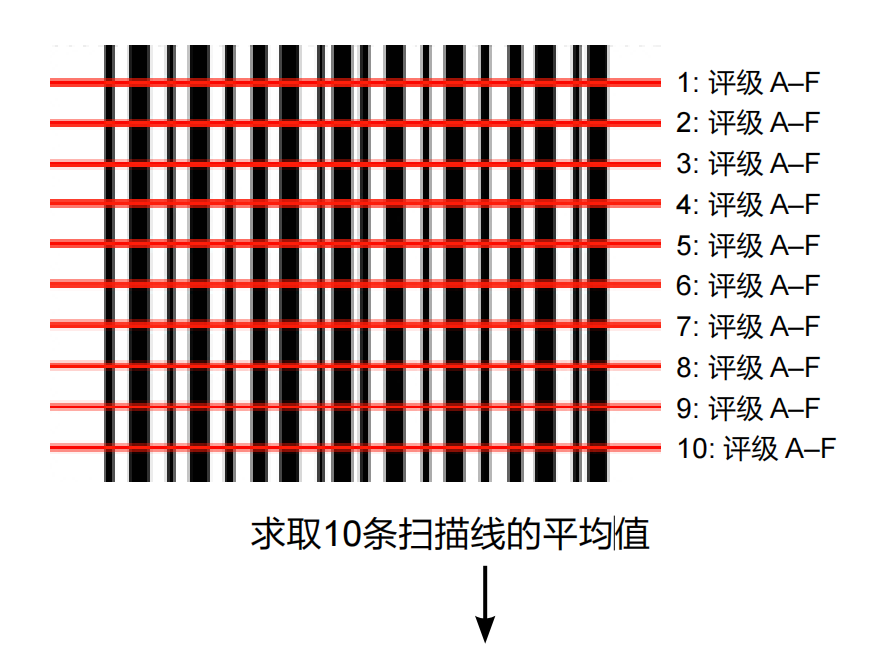
符合評級
一維條碼光圈大小
在對一維條碼進行驗證的過程中,光圈是指使用掃描線在條碼的整個長度范圍內采集的樣 本大小。掃描線的直徑就是光圈的大小。光圈以千分之一英寸為單位來表示。光圈大小由特定應用的規范要求決定。如果將光圈設置為“自動調整”,并選定應用標準,則軟件將自動設置該應用標準中推薦的光圈。?
如果您沒有可用于參照的應用標準,下表給出了有關光圈大小使用方面的一般建議。
|
條碼X維度 |
光圈大小 |
|
4–7mil |
3mil |
|
7–13mil |
5mil |
|
13–25mil |
10mil |
|
>25mil |
20mil |
ISO 15416標準一維條碼質量參數解釋及常見解決方案
|
質量參數 |
解釋 |
針對不良驗證結果的常見解決方案 |
|
邊線計數(EDGE) |
提供通過或未通過評級,并計數條碼中邊線的數量。 |
|
|
最低反射率(Rl/Rd) |
評級為A或F,至少一個條的反射率值必須等于或小于空的最高反射率值的一半。 |
|
|
符號對比度(SC) |
評級值之一,用于測量最明亮的空的最高反射率與最暗的條的最低反射率之間的差值。 |
|
|
最低邊線對比度(MinEC) |
通過或未通過參數,用于檢查在最糟糕的情況下,空/條的對比度組合是否高于15%的對比度。它是通過以空的最低反射率減去條的最低反射率來計算的。 |
|
|
調制?(MOD) |
評級值之一,它是通過將邊線的最低對比度除以符號對比度計算得出的。 |
|
|
缺陷?(Def) |
評級值之一,指的是空里面的斑點或者條里面的孔洞。缺陷公式是以元素反射率非均勻性最大值除以符號對比度。 |
|
|
讀碼?(DCD) |
通過或未通過參數,用于查看是否可以使用 標準參照讀碼算法及選定的光圈對條碼進行讀碼。 |
|
|
可讀碼性(DEC) |
評級值之一,其取決于符號,本質上是仔細檢查元素寬度的總和。 |
|
|
靜音區(MinQZ) |
檢查條碼左側和右側是否有足夠的留白空間。 |
|
調制
調制是導致條碼質量下降的最常見原因之一。調制是指局部存在對比度問題,這意味著條碼中的某些區域顯示的對比度不足。這與符號對比度不同。如果符號對比度較低,則意味著整個條碼的對比度都較低。高質量的條碼具有明確定義的暗單元格和亮單元格。在讀碼過程中,當圖像更改為二進制圖像時,根據軟件的計算結果,被標記為灰度的單元格將被轉換為黑色或白色模塊。這導致了出錯的可能性;單元格可能會被錯誤標記,導致需要應用糾錯功能。

由于軟件將突出顯示哪些單元格存在調制問題,因此我們可以專注于確定導致調制問題的原因。首先查看條碼中發現的條寬增長(也稱為打印增長或條寬損失)是多少。條寬增長并非一個評級參數,但通常是一維條碼、二維碼和DPM碼出現的調制或可讀碼性問題的根源。正數的條寬增長表示符號的條內出現的增長或擴展;負數的條寬增長表示條寬大小的損失或減少。增長或損失可能是由于使用過多或過少的油墨、紙張類型、激光速度、熱量水平或聚焦所導致的。一種快速識別條寬增長的方法是查看暗單元格與亮單元格的比例。它們應該具有相同的大小。如果一種單元格比另一種單元格大得多,則存在條寬增長問題。


調制是導致條碼質量下降的最常見原因之一
軟件將向您提供水平方向和垂直方向的確切增長百分比,以條碼x維度的百分比和密耳(Mil)大小表示。這些信息可用于調整插圖、油墨流量、激光設置等。
如果條寬增長并非引起調制問題的原因,則調制值表將提供更多的信息來幫助確定問題的根源。調制值表量化了全局閾值與每個模塊的反射率之間的距離。
應當檢查調制值標記為黃色或紅色的單元格,以查看是否需要使其變得更暗或更明亮,以確保它們與類似模塊更加保持一致。如果數據中的某個單元格值而非定位圖案直接落在全局閾值上或全局閾值的錯誤一側,則其將列出零值。如果單元格標記為深紅色,則它應當是模塊而非空。如果單元格標記為淺粉色,則該模塊應當為空。這意味著軟件需要使用Reed-Solomon糾錯功能,以確定是應該將該單元格標記為暗還是亮。
引起調制問題的其他原因可能包括所使用的基材、光圈大小等。通常,在每個行業應用標準中會調用特定的光圈大小。非常重要的一點是應當使用建議的光圈大小,否則驗證結果可能會出現偏斜。

二維碼讀取過程是如何工作的
質量良好的條碼的特點在于黑模塊與白模塊之間具有高對比度,邊線清晰,并且比例理想。即使是微小的瑕疵,也可能導致條碼出現問題。條碼驗證器可以將需要驗證的條碼與條碼的完美版本進行比較,并確定存在問題的區域。為了充分了解為什么即使是微小的差異也很重要的原因,我們有必要了解驗證軟件是如何讀碼條碼的。下面,我們以DataMatrix碼為例來進行說明。
DataMatrix符號體系可能是最常見的二維碼。它可以在每個模塊中實現最高的數據密度,尤其是對于較小的符號而言,因此評級質量至關重要。定位圖案由實心的左側和底側組成,其形成“L”圖案及“L”圖案相對側的水平和垂直時鐘圖案(或軌跡)。時鐘圖案指定矩陣中模塊的數量,并用于讀碼放置模塊的網格。有關符號大小、編碼和糾錯的所有信息均由矩陣的大小決定。
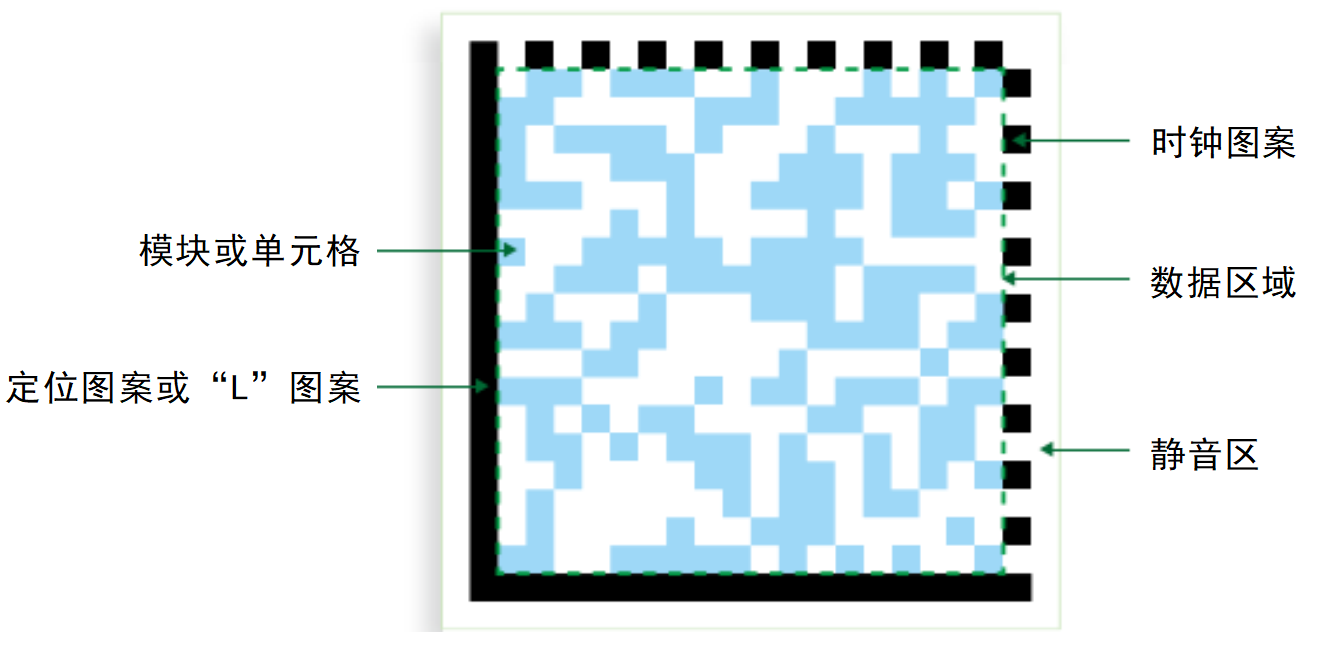
讀碼過程步驟
讀碼過程涉及多個步驟,旨在讀取條碼并對其進行評級。由于質量參數都是針對每個讀碼步驟出現失敗的可能性進行的計算,因此在驗證過程中必須牢記此過程。
這些步驟按照以下順序進行:
1.驗證器采集圖像。

2.軟件使圖像模糊化,以消除背景中的噪音或紋理。

3.計算模糊圖像上的全局閾值。全局閾值是指用于確定單元格是更接近于白色還是黑色的設置值。
4.軟件將其轉換為黑白(亦稱為“二進制”)圖像。為了對圖像進行二值化處理,軟件會使用具有灰度值的模糊圖像,然后將每個像素轉換為黑色或白色。

5.軟件將追蹤線條,以找到“L”圖案并尋找時鐘圖案。本質上,它是在查找定位圖案。
6.基于時鐘齒的間距,生成參照讀碼網格。

7.在網格相交處,繪制一個圓圈(光圈),并將所包含的光值與閾值進行比較,創建一個基于單元格顏色(稱為“位流”)的二進制數據序列。

8.使用Reed-Solomon糾錯功能對位流(數據序列)進行糾正。
9.將校正后的位流將轉換為ASCII值,以顯示條碼中的數據。
光圈大小對于二維碼的重要性
對于二維碼而言,光圈是指在網格相交處采集的圓形樣本。軟件將使用所有這些樣本圓圈來確定單元格是暗的還是明亮的。每當在樣本圓圈中同時采集到暗單元格和明亮單元格時,都會產生灰度。理想情況下,您希望光圈恰好位于顏色正確的單元格中央。剛開始時無清晰邊線或有其他單元格顏色滲入其中的單元格很可能會導致產生灰度。讀碼過程會將圖像轉換為二進制圖像,因此任何灰度內容都必須轉換為黑色或白色。任何灰度單元格都存在出錯的可能性。光圈過大或過小都會導致條碼評級準確度降低。
根據ISO15415印刷標簽二維碼標準,您必須根據自己的應用標準設置光圈大小。通常,應用標準會將光圈大小設置為該應用中允許的最小模塊大小的80%。舉例來說,典型的GS1應用允許的X維度大小范圍為10MIL至20MIL,并且所指定的光圈大小為8MIL。
 該圖形顯示了驗證條碼后生成的調制疊加示例。調制疊加顯示了計算出的網格,每個相交處的圓圈表示光圈大小。然后將根據調制的嚴重程度,使用黃色和紅色對存在調制問題的區域進行顏色編碼。
ISO 15415標準評級過程
在讀碼過程中,必須執行一些額外的步驟才能完成評級過程。第一步是確定是否可以通過標準參照讀碼算法讀取條碼。這本質上是一種非常基本的算法,貫穿了上面討論的整個讀碼過程。所有驗證器在驗證過程的第一步都使用標準參照讀碼算法。該方法從本質上保證了即使是最基本的讀碼器,也能夠讀取符號。
如果無法讀取條碼,則驗證器將顯示“F”評級,并注明“無法讀取”。這與讀碼器已成功讀取條碼但條碼未通過檢測時的顯示方式不同。對于獲得“F”評級但通過了讀碼過程的條碼,將顯示每個質量參數的評級。
當條碼通過讀碼過程后,將基于以下參數對其進行評估:

然后,所獲得的最低評級將成為該條碼的總體評級。舉例來說,如果驗證結果顯示,除了軸向非均勻性評級為“B”外,所有其他參數的評級均為“A”,則該條碼的總體評級將為“B”。
在驗證過程完成并生成正式評級后,下一步則是查看究竟是哪些參數導致了條碼評級降低。在確定得分最低的參數后,通過更仔細地查看條碼本身,將可以明確確定究竟是哪些模塊導致出現了問題。
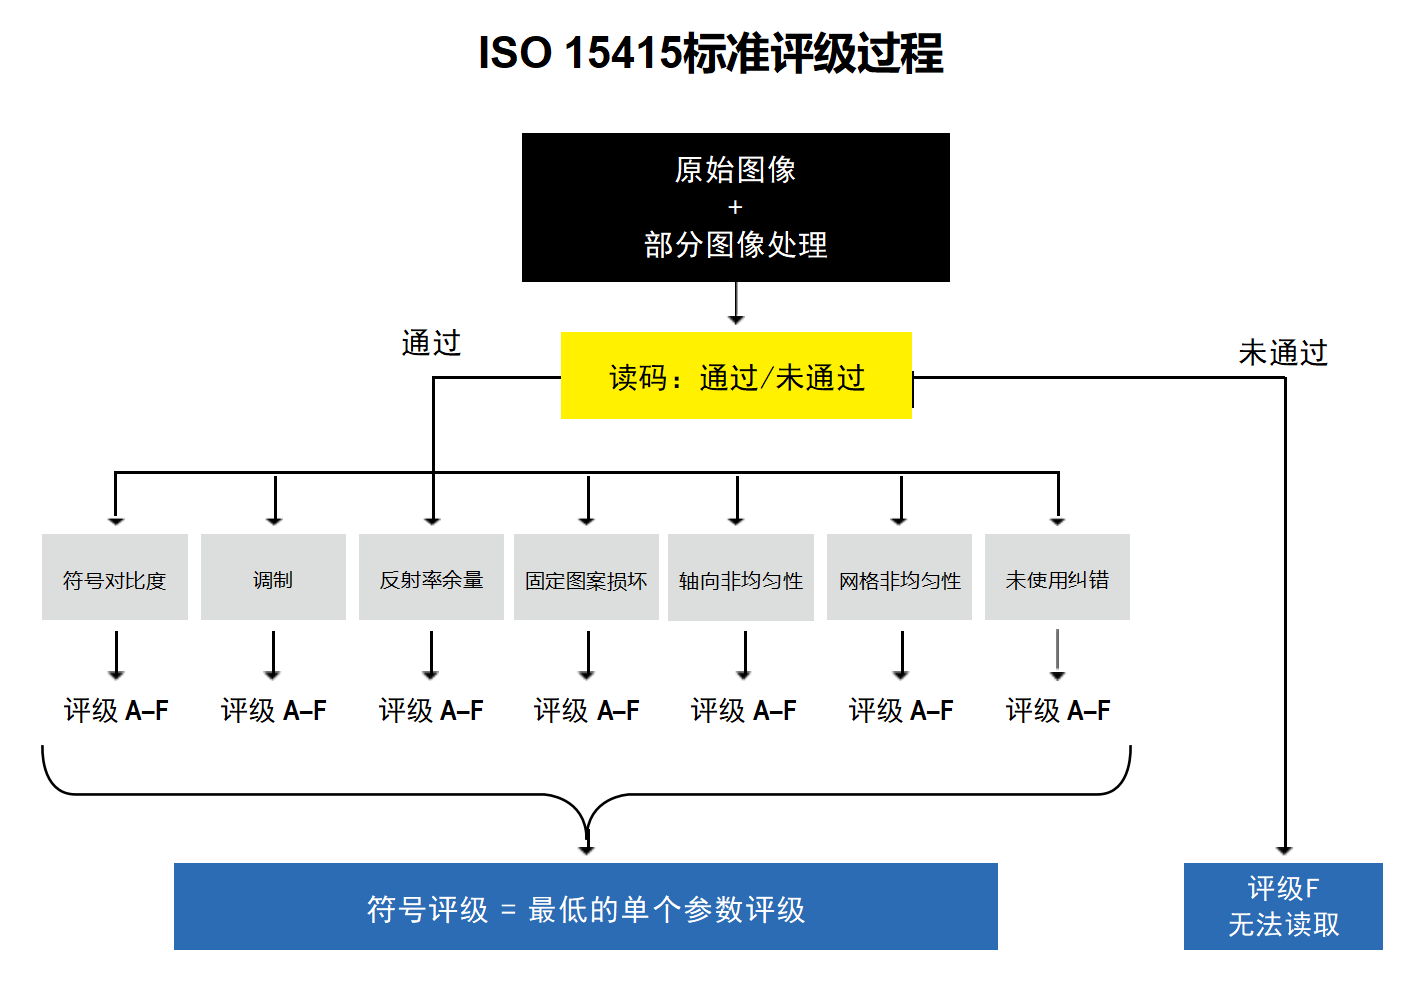
ISO 15415標準二維碼質量參數解釋及常見解決方案
|
質量參數 |
解釋 |
針對不良驗證結果的常見解決方案 |
|
未使用糾錯(UEC) |
可用于其他不正確模塊的糾錯功能百分比。 |
|
|
符號對比度(SC) |
測量最亮模塊與最暗模塊之間的反射率差異。 |
|
|
調制?(MOD)和反射率余量?(RM) |
根據模塊反射率的變化量進行評級。使用多步過程來獲取調制評級。 除了使用糾錯的情形外,MOD和RM是相同的。 |
|
|
軸向非均勻性?(ANU) |
測量符號的總體寬高比。 |
|
|
網格非均勻性?(GNU) |
測量網格交叉點與理想計算位置之間的最大矢量偏差,并對其進行評級。 換句話說,指模塊網格未基于所計算的網格居中對位的情形。 |
|
|
讀碼?(DEC) |
報告是否已根據參照讀碼算法以指定的光圈讀取了二維碼符號。 請注意,當光圈選擇“自動光圈”或“自動,80%”設置時,可能會報告讀碼結果,但使用所選定的光圈進行讀碼時,可能會出現條碼未通過情況。在這種情況下,讀碼評級將為F,并且將在報告的評級部分報告一條消息。 |
|
|
固定圖案損壞?(FPD) |
固定圖案的所有組成部分的總體評級。該評級等于定位圖案各個組成部分中的最低評級。 |
|
|
質量參數 |
解釋 |
針對不良驗證結果的常見解決方案 |
|
單元格對比度?(CC) |
本質上與“符號對比度”相同,但這里是指相對于淺色背景而言。 |
|
|
單元格調制(CM) |
基于統計數據而非最大反射率和最小反射率計算的閾值。評級比例范圍設置為分布平均值,而非最大反射率和最小反射率。DPM版本的調制。 |
|
|
分布式損壞(DD) |
與ISO15415標準中的AG相似,此參數考慮了固定圖案的多個部分存在瑕疵的影響。在多個部分的評級較低的情況下,這種“分布式損壞”的影響體現在DD評級將比單個部分中最低的評級更低。 |
|
|
最小反射率(MR) |
檢查條的暗度是否足夠。嚴格來說,條的反射光量(條的反射率)必須小于空的反 射光量(空的反射率)的一半。所顯示的 值為通過斜線區分的明亮元素反射率和暗 元素反射率。明亮元素反射率是指讀取過 程中發現的最大反射率(最明亮或質量最 佳的空),暗元素反射率是指掃描過程中 發現的最小反射率(最暗或質量最佳的 條)。要求最小反射率不大于最大反射率 的一半。如果滿足此要求,則評級將為?A,否則將為F。 |
|
DPM碼讀取過程是如何工作的
ISO TR 29158標準中指定的DataMatrix符號評級方法對ISO15415標準中的評級過程進行了修改,更適合于DPM碼(直接部件標識)應用。制定該標準的目的在于適應與直接部件標識符號相關的各種不同基材和標記類型的需要。
在這種方法中,我們將調節圖像亮度,以產生更易于觀看的符號圖像。此外,通過使用一種通常稱為“Otsu算法”的算法,我們可以計算出更理想的全局閾值。結果將為一個更理想的閾值,其將產生更高的調制值。基于ISO15415標準的全局閾值的計算更簡單,只需求取最高反射率值與最低反射率值之間的中位數即可。因此,根據ISO TR 29158標準計算出的測量值將會與根據ISO15415標準計算的測量值有很大的不同。
ISO15415標準中報告的部分參數已進行了大幅度更改,以消除這兩種方法之間發生混淆的可能性,這些參數已重新命名。

|
ISO TR 29158標準參數名稱 |
ISO15415標準參數名稱 |
變更概述 |
|
CC(單元格對比度) |
SC(符號對比度) |
條與空之間的相對對比度值。 【?CC =(L平均值?–D平均值)/L平均值】 |
|
CM(單元格調制) |
MOD(調制) |
基于統計數據而非最大反射率和最小反射率計算的閾值。評級比例范圍設置為分布平均值,而非最大反射率和最小反射率。 |
|
DD(分布式損壞) |
AG(平均評級) |
調制疊加僅使用評級A、評級B和評級F,而非使用評級A、評級B、評級C、評級D和評級F。 |
|
MR(最小反射率) |
不需要,因為SC是基于絕對尺度測量的 |
ISO/IEC TR 29158標準在執行驗證過程之前會自動使圖像變亮。如果符號在調整之前的對比度低于5%,該符號將被視為未通過。(SC的絕對限值為5%,以限制CC的相對性質。) |
由于全局閾值和調制評級范圍不同,所有固定圖案損壞評級(除上面顯示的AG之外)均未重新命名,但在功能上有所不同。通常,相比基于ISO15415標準,根據ISO TR 29158標準進行評級時,符號將獲得高得多的評級。因此,僅當應用規范中要求時,根據ISOTR 29158標準進行評級才是合適的。
DPM碼照明及光圈大小
DPM標準與15415標準之間的另一個顯著區別在于其允許使用多種照明選項。該標準允許使用四側45°照明,這是ISO15415標準的默認設置。此外還允許其他照明角度,包括:四側30°照明、兩側30°照明(可以為北/南或者東/西方向照明)以及90°同軸漫射照明。該標準使用包含角度和字母的符號(Q代表四側,T代表兩側,S代表一側)來報告所使用的光源。
ISO TR 29158標準還會更改光圈大小,直到成功讀取符號,然后使用兩種不同的光圈大小(該符號X維度尺寸的50%和80%)重復進行評級,并將兩個評級中較佳的評級報告為最終評級。當參照讀碼算法使用50%和80%的光圈大小均無法讀取符號時,即使在評級過程的早期階段使用不同的光圈大小識別并讀取了符號,讀碼等級也將為“F”,并且將在報告的評級部分打印出相關說明。
ISO29158標準DPM碼質量參數解釋及常見解決方案
|
質量參數 |
解釋 |
針對不良驗證結果的常見解決方案 |
|
單元格對比度(CC) |
本質上與“符號對比度”相同,但這里是指相對于明亮背景而言。 |
|
|
單元格調制(CM) |
測量亮度的一致性,評級比例范圍為全局閾值至分布平均值,而非最大反射率和最小反射率。亦稱為“DPM調制版本”。 |
|
|
質量參數 |
解釋 |
針對不良驗證結果的常見解決方案 |
|
分布式損壞(DD) |
與ISO15415標準中的AG相似,此參數考慮了固定圖案的多個部分存在瑕疵的影響。在多個部分的評級較低的情況下,這種“分布式損壞”的影響體現在DD評級將比固定圖案單個部分中最低的評級更低。 |
|
|
最小反射率(MR) |
檢查明亮元素的暗度是否足夠,以確保曝光調節不會過于極端。嚴格來說,明亮元素的平均值必須至少為標定后的絕對漫反射尺度的5%。如果滿足此要求,則評級將為A,否則將為F。 |
|
結論
通過了解驗證軟件的讀碼過程及所測量的質量參數,用戶將可以最大程度理解驗證器和驗證過程。每個質量參數都與讀碼過程中的步驟有關。驗證器是一種經過專門設計的工具,可以向用戶提供必要的信息,以提高條碼質量,并確保滿足ISO標準或行業標準準則。
掃一掃,分享到微信
